報廢汽車(ELV)車殼是都市固體廢棄物中金屬富集度相對較高的物料之一。經過標準化拆解、移除有害廢棄物與可再利用總成後,剩餘車殼仍含有大量鋼、鋁、銅,以及少量塑膠與複合材料。有效解離並提純這些物料,不僅能為鋼廠與有色金屬冶煉企業提供替代原料,也有助於回收企業符合日趨嚴格的資源回收率要求。
報廢汽車車殼的回收價值
從全球視角來看,報廢汽車的處理量持續成長。2025年,全球報廢汽車總質量約為6,800萬噸,其中可回收材料占比超過85%。就區域而言,歐洲每年拆解逾600萬輛汽車,歐盟 ELV指令要求每輛車按重量計至少95%須予以回收,其中 85% 為實際材料再利用。其他主要經濟體也正逐步收緊報廢汽車的回收率與材料閉循環要求。
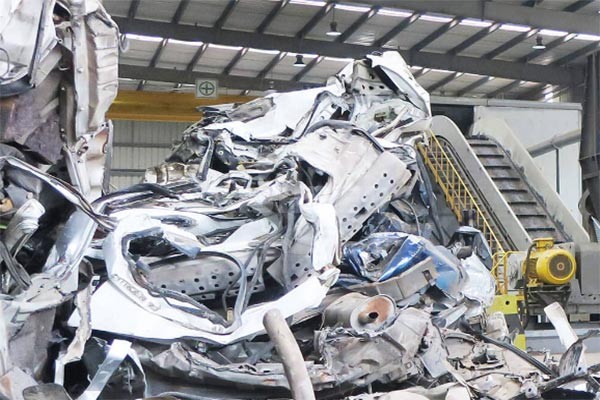
車殼中的物料組成決定了回收產線的產出結構。經過精細處理後,一輛小型報廢汽車約可分離出740公斤廢鋼鐵、100公斤鋁、70公斤塑膠與36公斤橡膠。鋼鐵是回收線的主要產出,鋁與銅的單位價值更高,但回收難度也更大——它們常以嵌件、鉚接件或線束的形式存在於車殼中,須經充分破碎解離,才能被分選設備有效回收。近年高階回收專案的實踐顯示,在優化分選與製程控制的條件下,鋼、鋁、銅的閉循環回收率可分別達到81%、52%與68%。這意味著回收線的分選精度,直接決定了高價值物料的實際收益。
回收產線的核心配置
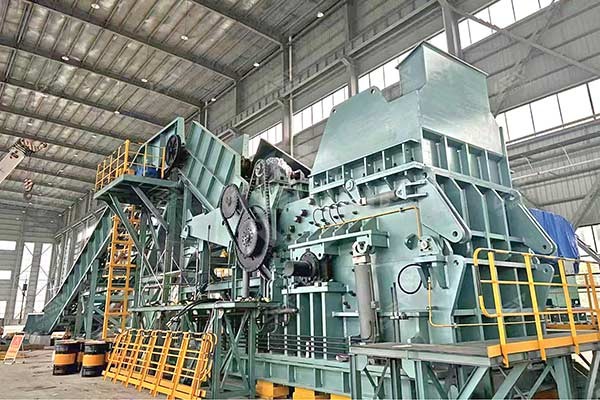
一套完整的報廢汽車車殼破碎回收線,通常包含預處理、破碎、分選與環保配套設施四個環節。車殼進入破碎線之前,必須先完成有害物質與可再利用部件的移除,包括蓄電池、安全氣囊、各類油液、濾芯等有害廢棄物,以及引擎、變速箱、三元觸媒轉化器等高價值總成。此一步驟是後續破碎作業安全與環保的基礎。破碎階段為整線核心,目前成熟的配置採用兩段式破碎:由雙軸撕碎機負責預撕碎,再由錘式破碎機完成最終細碎與團球化。分選階段一般結合磁選、渦電流分選與風選,分離鐵金屬、有色金屬與輕質雜質。環保配套設施則涵蓋除塵與廢氣處理,以確保產線符合當地排放標準。
在此配置中,雙軸撕碎機與錘式破碎機之間的分工與協同,是決定整線產能、能耗與維護成本的關鍵。
雙軸撕碎機與錘式破碎機如何協同運作
錘式破碎機的優勢在於高速衝擊:錘頭將物料擊打成球狀或團塊狀,使金屬表面的漆層、塑膠與髒污脫落,同時提高堆積密度,產出鋼廠可直接接收的破碎料。未經預撕碎的整車車殼體積大、形狀不規則,若直接進入錘式破碎機,會產生兩個問題:其一,進料不均,轉子負載波動劇烈,瞬時衝擊可能造成錘頭或篩網異常磨損;其二,車殼中的大型中空腔體結構難以在錘破腔內受到有效錘擊,物料在機內停留時間拉長,單位產量能耗隨之上升。
雙軸撕碎機正是為了解決這個問題。它以低速大扭矩剪切取代高速衝擊,刀齒相向旋轉,將車殼撕裂成粒度相對均勻的條狀或塊狀物料,為錘式破碎機創造三項條件:
均勻進料,讓錘式破碎機在穩定負載下運轉。未經預撕碎的車殼進入錘破時,負載急遽波動,容易出現「一次進料過載、一次進料空轉」的工況。撕碎後物料尺寸趨於一致,鏈板輸送機上的料流穩定,錘式破碎機電機電流平穩,產能得以充分發揮。
減少錘式破碎機的無效做功,降低磨損與能耗。錘頭作用於完整車殼時,大量能量消耗在物料的翻滾與彈跳上,而非有效破碎。經撕碎機預處理後,進入錘破的物料已具備可受錘擊的幾何形態,錘頭每次衝擊都作用於有效破碎面。同時,撕碎機配有卸料門與自動反轉保護,可提前排出不可破碎異物,避免其進入錘式破碎機損傷錘頭或襯板。從整線角度來看,撕碎機承擔粗撕碎任務,錘式破碎機專注於細碎與團球,兩台設備各自運轉在適宜的工況區間,系統能耗與維護成本更可控。
預先分離,減輕後段分選負擔。撕碎過程中,部分漆層、塑膠與纖維已開始自金屬基體剝離;再經錘式破碎機進一步衝擊,金屬表面雜質脫落更為徹底,為磁選與渦電流分選提供更「潔淨」的進料,有助於提升鐵金屬與有色金屬的最終純度。
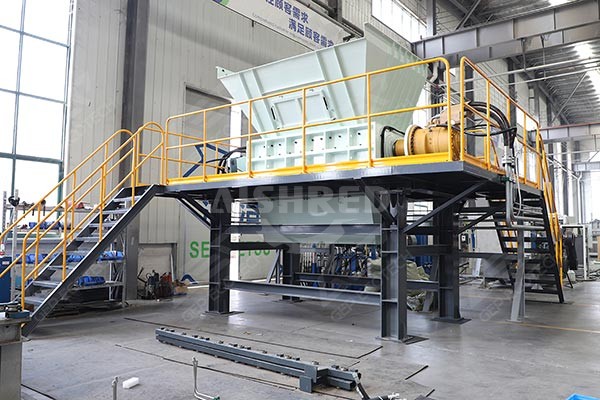
在報廢汽車車殼回收線中,撕碎機與錘式破碎機的關係並非單純的「粗破碎+細破碎」,而是前段為後段創造可加工的工況條件:撕碎機把不規則、中空、大尺寸的車殼轉化為粒度可控的均勻物料,使錘式破碎機得以在高效區間內完成解離與團球。缺少這層協同,錘破產能將反覆被進料波動與堵料拖累,整線實際處理量往往達不到設計值。
客製化配置:貼合專案條件,而非套用固定模板
不同專案在車殼來源、拆解深度、目標產物與場地條件上差異明顯,產線並不存在「通用配置」。撕碎機與錘式破碎機的機型選型,以及分選單元的工藝組合,都須依具體專案條件而定。GEP ECOTECH可依客戶的處理規模、來料特性、成品純度、當地環保合規要求與場地配置,提供從單機選型到整線整合的客製化方案。歡迎與我們聯繫,就實際專案條件討論配置思路。